Anwendungen der Vakuumtechnologie in einer modernen Verpackungslinie
Eine Verpackungslinie behandelt das Vakuumieren selten als einen einzigen Schritt. Reis verlässt den Trichter mit Luft zwischen den Körnern, Pellets schließen Hohlräume zwischen den Partikeln ein, und die fertigen Beutel müssen eine Form haben, die ein Stapeln ohne Zusammenfallen ermöglicht. Industrielle Vakuumverpackungen werden daher als eine Reihe von Zonen geplant, anstatt als eine einzige Maschine am Ende.
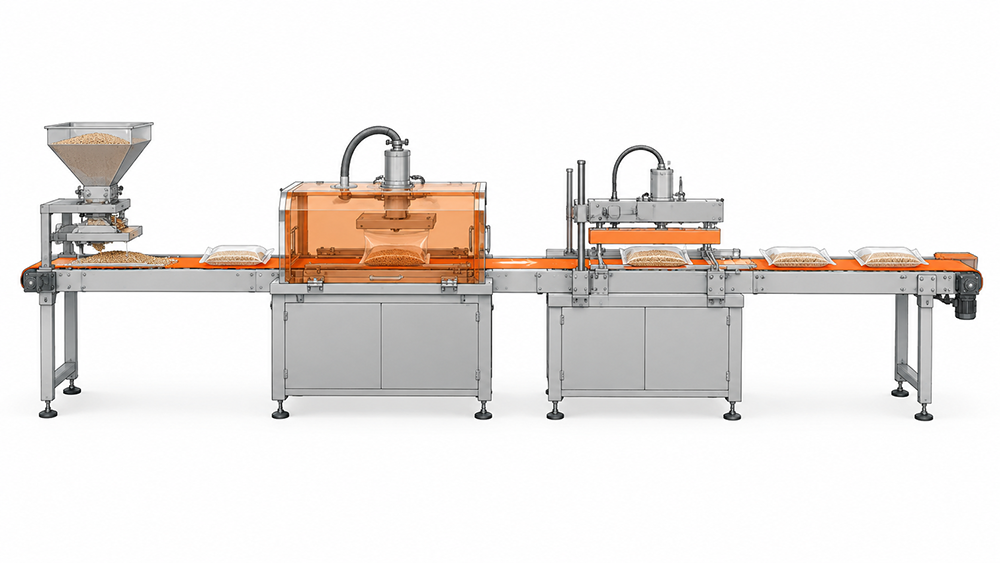
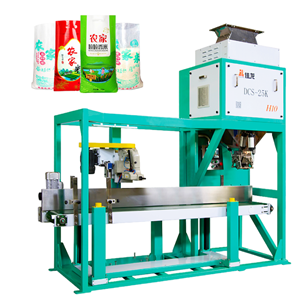
Wo der Niederdruck vor der Waage angebracht ist:Rieselfähige Granulate enthalten je nach Kornform 20 bis 40 Volumenprozent Luft. Diese Luft wird beim Abfüllen komprimiert, was das Endgewicht beeinflusst. Anlagen, die das Produkt vor dem Wiegekopf entlüften, erzielen gleichmäßigere Füllgewichte. Für diesen Schritt ist keine vollständige Kammer erforderlich; ein Konditionierungsbehälter mit Venturi-Düse oder kleiner Pumpe genügt oft. Die Entscheidung hängt von der Konsistenz des Materials und der vorgegebenen Gewichtstoleranz ab. Automatische Vakuumiergeräte erzielen die besten Ergebnisse, wenn die Sedimentationsphase in den Ladevorgang integriert und nicht nachträglich hinzugefügt wird. Teams, die ihre Versuche mit industriellen Vakuumverpackungen dokumentieren, erreichen in der Regel schneller stabile Einstellungen als Teams, die sich auf ihr Gedächtnis verlassen. Käufer, die verschiedene Vakuumverpackungsmaschinen vergleichen, erhalten die aussagekräftigsten Angebote, wenn diese auf identischen Eingangsdaten basieren.
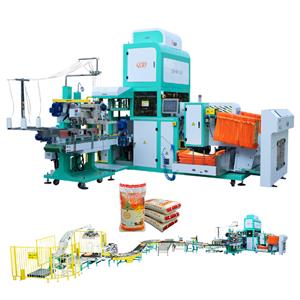
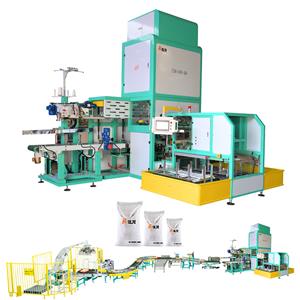
Die Kammer als Kern:Der wichtigste Schritt, den sich die meisten Käufer vorstellen, ist die Kammer selbst, in der ein gefüllter Beutel liegt, während die Luft abgesaugt und die Öffnung verschlossen wird. Eine Einkammer-Anlage verarbeitet jeweils einen Beutel, während eine Zweikammer-Anlage es dem Bediener ermöglicht, eine Seite zu befüllen, während die andere läuft. Bei Rotations-Vakuumverpackungsmaschinen überlappen sich Befüllen, Evakuieren und Entleeren kontinuierlich. Auch das Kammervolumen ist wichtig, da eine zu große Kammer jeden Zyklus verlängert. Vakuumverpackungsmaschinen unterscheiden sich weniger im erzeugten Vakuum als vielmehr in der Überlappung dieser Stationen. Die Diskrepanz zwischen Nenn- und tatsächlicher Leistung bei automatischen Vakuumierern liegt meist im Zuführrhythmus und der Umrüstzeit. Jede Spezifikation einer Vakuumverpackungsmaschine sollte in Verbindung mit der Folienstruktur und dem tatsächlichen Beutelgewicht gelesen werden. Staub und Feuchtigkeit erfordern, dass die Einstellungen für Vakuumverpackungsmaschinen produktspezifisch gespeichert werden.
Abdichtung unter Last:Sobald der Beutel vakuumiert ist, hat das Siegelgerät ein enges Zeitfenster. Die Siegelbacken einer Vakuumverpackungsmaschine schließen sich um die Folie, die fest gegen das Granulat gepresst wird. Daher müssen Temperatur, Verweilzeit und Druck sowohl auf die Folienstruktur als auch auf das Produkt abgestimmt sein. Eine Vakuumverpackungsmaschine, die für dicke, laminierte Beutel eingestellt ist, verhält sich anders als eine, die dünne, flache Beutel verarbeitet. Staub im Siegelbereich ist die häufigste Fehlerquelle bei körnigen Produkten, da sich feine Partikel zwischen den Siegelbacken verfangen und Kanäle bilden, die langsam undicht werden und erst Tage später sichtbar werden. Wenn Staub, Feuchtigkeit oder saisonale Materialschwankungen Teil der Produktion sind, müssen die Einstellungen der Vakuumverpackungsmaschine produktspezifisch gespeichert werden. Zeitlich begrenzte Versuche mit Ihren eigenen Beuteln beantworten die meisten Fragen zur automatischen Vakuumverpackung.
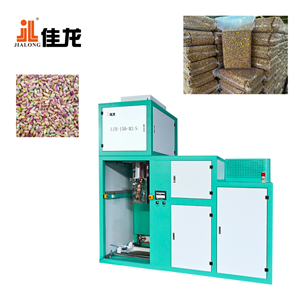
Formgebung und die optionale Spülung:Bei Reis und ähnlichen hochwertigen Getreidesorten folgt dem Evakuieren oft das Pressen: Eine Pressplatte oder Form, die auf den noch weichen Beutel unter Vakuum aufgebracht wird, verleiht ihm die stapelbare Blockform. Manche Produkte profitieren zudem von einer Stickstoffspülung kurz vor dem Versiegeln, was sich besonders für ölhaltige Getreide und Nüsse eignet, weniger jedoch für Produkte mit kurzer Haltbarkeit. Beide Schritte gehören zum selben Kontrollsystem, da zu spätes Pressen oder zu frühes Spülen mehr Kosten verursachen als Nutzen bringen. Die meisten Reklamationen an Vakuumverpackungsmaschinen lassen sich auf einen von drei Punkten zurückführen: den Siegelbereich, die Folie oder das eingehende Produkt. Die Reichweite des Kundendienstes und die Verfügbarkeit von Ersatzteilen entscheiden im dritten Betriebsjahr über die Leistungsfähigkeit der industriellen Vakuumverpackung, nicht in der ersten Woche.
Gemeinsame Planung der Zonen:Die Behandlung von Entlüftung, Kammerentleerung, Versiegelung, Pressung und Spülung als eine zusammenhängende Sequenz sorgt für gleichmäßige Zykluszeiten, da die langsamste Zone die Liniengeschwindigkeit bestimmt. In der Praxis empfiehlt es sich, zunächst Material, Beutelformat und Zielausstoß zu erfassen und anschließend die einzelnen Vakuumstufen entsprechend zu dimensionieren. Zhangzhou Jialong Technology Co., Ltd. veröffentlicht Linienlayouts und Geräteübersichten unter https://jialong-packing.com/ für Teams, die diesen Vergleich durchführen.
Eine moderne Produktionslinie behandelt das Vakuumieren als eine Reihe von Arbeitsschritten, nicht als einzelne Knopfdruckfunktion: Entgasen vor dem Wiegen, Evakuieren in der Kammer, Pressen und Versiegeln am Ende. Wenn jeder Arbeitsschritt mit einem eigenen Beutelformat und Produktfluss spezifiziert ist, wird die industrielle Vakuumverpackung nicht länger zum Engpass. Käufer, die automatische Vakuumverpackungsmaschinen vergleichen, sollten fragen, welche Zone welchen Arbeitsschritt übernimmt, denn die Antwort verrät, ob die Linie von der Planung bis zur Montage entwickelt wurde.